| Hauptseite > Alte Kisten > Geschichtliches > Fließbandproduktion bei Opel |
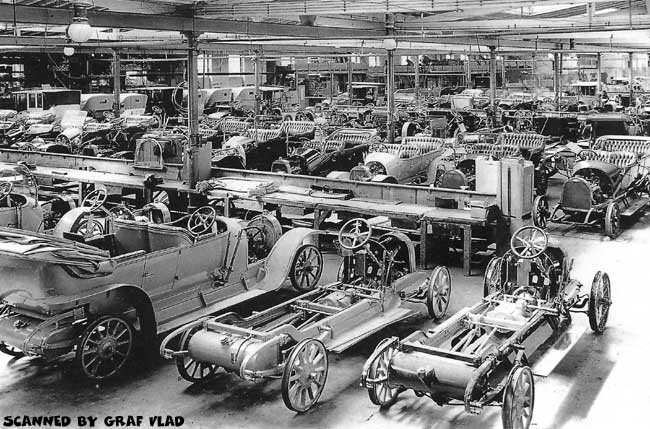 |
Quelle: Lewandowski, Opel. Das Unternehmen. Die Automobile. Die Menschen., München 1992, S.38 |
| Eine Szene aus der Zeit vor der Einführung der Fließfertigung: Die Fertigung eines Wagens an einem Platz wird verdeutlicht durch verschiedene Fertigungsstadien in unmittelbarer Nachbarschaft. |
| Einführung der Fließbandproduktion in der deutschen Automobil-Industrie |
Vor einigen Jahren hatte ich in der Oldtimermarkt gelesen, dass Opel als erstes Automobilunternehmen in Deutschland die Fließbandproduktion eingeführt hatte. Komisch, dachte ich Ford, das Unternehmen in dem die Perfektionierung der Produktivität durch Reduktion der Tätigkeit auf einen einzigen Handgriff (am Fließband oder in workflow-orientiert angeordneten Produktionsabteilungen) hatte die Fließbandproduktion in den USA erstmalig umgesetzt. Nun war Ford seit einigen Jahren auch in Deutschland präsent und ich fragte mich warum denn Ford diese Fertigungsmethode nicht auch in Deutschland eingesetzt hatte. Damals wusste ich noch nicht, dass Ford in Deutschland noch keine Fahrzeuge produzierte oder montierte. Einen wichtigen Schritt auf dem Weg zur Massenproduktion mussten die deutschen Automobilwerke schon während des ersten Weltkrieges tun. Zwar kam die PKW-Produktion während der Anfangsphase des Weltkrieges nahezu vollständig zum Stillstand, aber kriegsrelevante Nutzfahrzeuge wurden in großem Umfang produziert. Da es aber zur damaligen Zeit so war, dass sich selbst innerhalb eines Werkes gleichartige Teile sogar innerhalb eines Werkes von Werkstatt zu Werkstatt unterschieden haben, war der erste Weltkrieg und die daraus resultierenden logistischen Notwendigkeiten die Initialzündung der Normierung in der deutschen Industrie. Folglich wurde der Normenausschuß der deutschen Industrie (N.A.D.I.) ins Leben gerufen. Sinn und Zweck des Ausschusses war es Fahrzeuge und deren Ersatzteile zu vereinheitlichen um eine schnellere und bessere Ersatzteilversorgung zu gewährleisten. Die vom N.A.D.I. durchgesetzte Vereinheitlichung der Bauteile ermöglichte eine erhebliche Steigerung der Fahrzeugproduktion. In Verbindung mit der kriegsbedingten Knappheit an Maschinenersatzteilen und Schmierstoffen wurden die Produktionsmaschinen erheblich verschlissen, bei dem Großteil der Produzenten von kriegswichtigen Produkten waren die Maschinen am Ende des Krieges schrottreif oder kurz davor. Es wurde also nach dem Krieg eigentlich notwendig die Produktionsmittel zu ersetzen. Für die Entwicklung zur Fließproduktion war die Anordnung der Maschinen innerhalb des Werkes von großer Bedeutung. Noch gegen Ende des 19. Jahrhunderts war das Werkstättenprinzip, die räumliche und organisatorische Gruppierung der Maschinen entsprechend ihrer Aufgaben in einzelnen Abteilungen vorherrschend. Entscheidende Nachteile dieser Produktionsweise waren lange Transportwege der Werkstücke zwischen den verschiedenen Abteilungen sowie die Notwendigkeit die Universalwerkzeugmaschinen auf die jeweils zu bearbeitenden Werkstücke erneut einzurichten. Bereits ab 1906 erfolgte bei Opel eine teilweise Abkehr von diesem System. Besonders im Bereich der Motorenfertigung ging Opel zu einer produktionsorientierten Maschinenanordnung über. Einhergehend mit der strukturellen Reform erfolgte auch die Verwendung spezialisierter Werkzeugmaschinen, die nicht mehr alle Möglichkeiten der Werkstückbearbeitung boten, sondern auf bestimmte Arbeitsvorgänge beschränkt blieben. Auch wenn bereits in dieser Phase mehrfach der Übergang zur Fließfertigung angedacht wurde, hatte dies mit Ausnahme der Gründung der Motorenabteilung keine weiteren Konsequenzen. Diese und andere die Arbeitsorganisation betreffende Reformen waren auf die, von Wilhelm Opel gesammelten Erfahrungen in der amerikanischen Automobilproduktion, sowie auf die Tätigkeit des technischen Leiters des Arbeitsbüros Wilhelm Wenske zurückzuführen. Die organisatorischen Veränderungen führten allerdings erst nach dem Fabrikbrand am 19. August 1911 und der daraus resultierenden Einstellung der Nähmaschinenproduktion, sowie der Errichtung einer neuen Werkhalle und Anschaffung neuer Maschinen zu einem merklichen Anstieg der Produktion. Charakteristisch für die Adam Opel Werke, ebenso wie für einige andere deutsche Automobilproduzenten war das Vorhandensein moderner Werkzeugmaschinen, mit denen eine Großserien-Fertigung durchaus möglich gewesen wäre, sowie die Ablehnung amerikanischer Fertigungsmethoden. Wie im Fall der Daimler-Motoren-Gesellschaft aus Gründen der Firmenphilosophie, oder wie im Fall der Adam Opel Werke, aus allgemeinen ethischen Gründen. Wilhelm Opel führte 1911 als Argumente gegen die Massenproduktion nach amerikanischem Vorbild neben Rentabilitätsgründen auch auf den Großkapitalismus zurückzuführende gesellschaftlichen Verfallserscheinungen wie Bestechungsaffären und moralischen Zerfall im geschäftlichen Bereich an. Trotz der geäußerten Bedenken bereitete man sich im Opel-Werk auf den Schritt zur Massenprodukition vor. In diese Zeit fällt auch der erste Versuch der Adam Opel Werke, standardisierte Fahrzeuge (5/12 PS Opel "Torpedo" und 5/14 PS Opel "Puppchen") zu produzieren.
|
| Über die genaue Art der Fertigung gibt es aufgrund fehlender Begriffsdefinitionen in den 20er Jahren eher widersprüchliche Angaben. Diese Problematik eröffnete sich bereits bei der Feststellung der 1924 durch die Neuorganisation der Automobilproduktion eingeführte Form der Fertigung. Während manche Quellen von einem Fließband berichten, erzählen andere Quellen von einem etwa 42 Meter langen Montageband. 1924 und in den folgenden Jahren bestand noch längere Zeit ein Mischsystem aus fließender und Einzelplatzfertigung. Erst danach wurden verschiedene mit einander verbundene Bandsysteme, abhängig von den auszuführenden Arbeitsoperationen eingeführt. Etwa ab 1926 liegen gesicherte Daten vor die belegen, dass zu dieser Zeit bereits eine ununterbrochene fließende Fertigung, bestehend aus Haupt-, Neben- und Transportbändern, sowie Kettenförderbändern, Hängebahnen und verschiedenen Formen von Bandtischen vorhanden war. Einheitliche Taktgeschwindigkeiten, ein Charakteristikum der Ford-Werke in Detroit, waren bei Opel zu diesem Zeitpunkt nicht bekannt. Die Geschwindigkeit der Montagebänder richtete sich nach Zeitaufwand und der Menge der an den Nebenarbeitsplätzen zu produzierenden Teile. Erst ab 1928 kann bei der PKW-Produktion in Rüsselsheim vom Übergang von der Fließ- zur Fließbandproduktion gesprochen werden. Zu diesem Zeitpunkt fertigten alle Unterabteilungen ihre Teile an Bändern die entsprechend der Reihenfolge ihrer Montage zum Hauptmontageband führten. In der zeitgenössischen Literatur die Produktionsstruktur des Opel-Werkes als hoch arbeitsteilig dargestellt: "Arbeitsprozesse sind nunmehr bis auf die einfachsten
Handgriffe zerlegt und jeder Arbeiter erhält nur noch die Ausführung
eines Handgriffes zugewiesen. Die Basis dieser Arbeitsweise ist das
berühmte »laufende Band«. auf welchem das Werkstück
in abgemessenen Zeiteinheiten von einem Arbeiter zum anderen wandert,
nicht nur sichtbar, sondern sozusagen rhythmisch wachsend, um am Ende
einer langen Arbeitskette als ein fertiger Organismus hervorzugehen.
Es ist klar, dass der so spezialisierte Arbeiter seinen einfachen, stets
wiederholten Handgriff zu vollendeter Meisterschaft entwickelt."
Durch die Fertigung großer Mengen gleicher Teile in arbeitsteiliger Produktion konnte, unabhängig von den Qualifikationen der Arbeiter ein weitgehend gleichmäßiger Qualitätsstandard erreicht werden, was auf Grund der Produktionsbedingungen besonders für den Bereich der Karosseriefertigung und der Lackierung vor Einführung der Fließ- beziehungsweise Fließbandfertigung nicht der Fall war. Darüber hinaus konnte die Produktion erheblich beschleunigt werden. Die Herstellung eines Fahrzeuges dauerte nun nicht mehr, wie zu Beginn der Dekade, etwa neun Monate, sondern nur noch knapp einen Monat. Entsprechend der Verringerung der Produktionszeiten eines Fahrzeuges konnte der Preis der Fahrzeuge kontinuierlich gesenkt werden. Ein Opel 4/12 PS kostete bei Produktionsbeginn 1924 etwa 4.500 RM, im folgenden Jahr wurden etwa 4.000 RM für den Kauf des Wagens berechnet. 1926 sank der Preis auf unter 3.000 RM. 1927 war, bedingt durch konstruktive Änderungen des Fahrzeuges ein geringer Preisanstieg zu verzeichnen.
Die Arbeitsorganisation explizit betrachtetAls Gründe der erheblichen Steigerung der Produktionsgeschwindigkeit können die Reduzierung der Transportzeiten durch, dem Arbeitsfluss entsprechende Anordnung der Maschinen, der mit der Fließarbeit verbundene hohe Grad der Arbeitsteilung und somit erhebliche Zeiteinsparungen im Bereich arbeitsvorbereitender Tätigkeiten, sowie die Einbindung des einzelnen Arbeiters in den gesamten Produktionsprozess und der damit verbundenen Disziplinierung der notwendigen Qualifikationen angeführt werden. Konkret bedeutete das: Maschinen, die 1928 immer zur Herstellung des selben Teils benutzt wurden, wurden in den vorher eingesetzt um verschiedenste Bauteile herzustellen, und zwar immer in der Reihenfolge, in der die Teile benötigt wurden. Dies hatte zur Folge, dass die entsprechende Maschine immer wieder neu eingerichtet werden musste. Einerseits ging durch die jeweilige Neueinrichtung der Maschinen viel Zeit verloren, andererseits wurden in gewissen zeitlichen Abständen Teile produziert, die prinzipiell gleich hätten gestaltet werden können, es aber nicht waren. Notwendige Nacharbeiten wurden nicht (oder nicht nur) an dem gefertigten Bauteil ausgeführt, sondern auch häufig an dem entstehenden Produkt, dem Fahrzeug.Später wurden in zunehmendem Maß Spezialmaschinen eingesetzt, die zunächst einen Teil ihrer universellen Fähigkeiten zugunsten spezialisierter Funktionen einbüßten. Genauso notwendig war es, die geforderten Fähigkeiten der Arbeiter einzuschränken um die Spezialisierung und Qualifizierung auf einem Gebiet schneller voranzutreiben, bzw. die Anlernphasen eines neuen Beschäftigten zu verkürzen. Nachteil für die Arbeitnehmer neben eintönigerer Arbeit und geringerer Identifikation mit dem fertigen Produkt (Entfremdung des Arbeiters gegenüber dem Produkt seiner Arbeit) war auch seine schnellere Ersetzbarkeit, z. B. in Folge missliebiger Handlungen. Henry Ford machte von dieser Möglichkeit ausgiebig Gebrauch, wenn ein Arbeiter nicht die gewünschten Arbeitsergebnisse erzielte oder den moralischen Anforderungen nicht genügte. Trotz der bereits erwähnten, 1911 geäußerten Vorbehalte Wilhelm von Opels gegenüber der amerikanischen Produktionsentwicklung und der, aus seiner Sicht damit verbundenen negativen gesellschaftlichen Entwicklung wurden im Unternehmen bereits in der Phase vor dem ersten Weltkrieg auf verschiedenen Ebenen Vorbereitungen getroffen, um die zu diesem Zeitpunkt noch vorherrschende manufakturelle Produktionsweise zu überwinden. Als besonders einprägsam wird der Besuch Wilhelm von Opels 1909 im Ford-Werk Highland Park gewertet, welcher auf Grund der durchaus beachtlichen Zahl von 18.664 im Jahr 1909 produzierten "T-Modellen" zur Überlegung der Umsetzbarkeit der Massenmotorisierung auf dem europäischen Markt geführt haben soll. Das Ergebnis dieses Besuches wurde in Rüsselsheim in Form der Reduzierung der Chassis- und Motorvarianten umgesetzt. Allerdings kann trotz des beginnenden Aufbaues eines Baukasten-Systemes im Motorenbereich (bei welchem durch prinzipielle Kombinierbarkeit von Kurbelwellen verschiedenen Kolbenhubes und Zylinderblöcken mit verschieden großen Zylinderbohrungen eine verhältnismäßig weit gefächerte Motorenfamilie aus zumindest prinzipiell gleichen Bauteilen entstand) noch nicht von einer kostruktiven Vereinfachung des Produktes in Abstimmung auf den Massenproduktionsprozess gesprochen werden. "Das, worauf es in erster Linie ankommt, ist das
Produkt, und jede Überstürzung der Produktion, noch ehe der
Plan zu dem Produkt vollendet ist, bedeutet nur Zeitverschwendung." Diese Erkenntnis haben sich die Opel-Brüder offensichtlich zueigen gemacht. Das Produkt musste den Erfordernissen einer modernen Produktionsweise gerecht werden. Wenn man sich aus heutiger Sicht Prospekte des Opel-4-PS-Wagens betrachtet, wird man feststellen, dass bei diesem Fahrzeug viele Details zu finden sind, die vor Produktionsbeginn des Wagens keine Selbstverständlichkeit waren, sich aber zum Teil bis in die heutige Zeit gehalten haben. Zu nennen wären da beispielsweise die Felgen. Bei dem 4 PS-Wagen waren es Stahlscheibenräder, vor dessen Produktionsbeginn waren es häufig Holzspeichenräder. Nur sind entsprechende Teile in der Produktion erheblich aufwändiger als das Bauteil aus Stahlblech. Zu nennen ist auch die Verblockung von Motor und Getriebe mit dazwischen sitzender Kupplung. Dies ermöglichte eine Montage des Antriebsstranges vor Einbau in das enstehende Fahrzeug. In diesem Sinne sind sicher noch unzählige andere Konstruktive Änderungen zu nennen, die zur Beschleunigung der Fahrzeugproduktion erheblich beigetragen haben.
Am Ende der Restrukturierungsphase stellten sich diverse relevante Ergebnisse ein. Einerseits wurde mit dem Opel 4/12 PS ein, auf moderne Produktionsmethoden abgestimmtes Fahrzeug produziert, das sich auf Grund seiner damals modernen Konzeption auch für eine längere Bauzeit eignete. Zur Vereinfachung des Produktionsvorganges wurde das Fahrzeug nur in grüner Farbgebung angeboten, ein Konzept, welches sowohl André Citroen mit dem 5 CV, als auch Henry Ford mit dem "Modell T" verfolgten, da der Lackiervorgang neben der Herstellung der Karosserie die zeitaufwendigste Etappe der Produktion darstellte. Nicht auf dem modernsten Stand war die Karosseriefertigung, denn diese bestand nur zum Teil aus einfach herzustellenden Blechteilen, der wesentliche Teil der Karosse bestand weiterhin aus Holz. Der Grund dafür lag allerdings nicht in der Konzeption der Produktion oder des Fahrzeuges, sondern in dem Umstand, dass die in Berlin ansässige Firma Ambi Budd Mfg. ein Patentmonopol für Ganzstahlkarosserien gehalten hat. |
| Literaturliste |
|